「「試作では問題なかったのに、量産品ではパッケージの色が違っていた」
「マスターカートンに必要な商品情報が印字されていなかった」
「サンプル確認後に箱の仕様を変更したのに、量産では変更前の仕様に戻っていた」
中国OEMでは、このようなパッケージに関する認識ズレが量産時の手戻りにつながることがあります。
こうしたトラブルを防ぐために重要なのが、パッケージに関する決定事項を1つにまとめた「パッケージ仕様書(包装仕様書)」です。
中国工場との商談では、サイズはWeChat、印刷色はメール、入数は見積書、梱包方法はサンプル確認時のチャットなど、情報が複数の場所に分散しがちです。
しかし、発注担当者と実際の量産・梱包・検品を担当するスタッフが同じとは限りません。
そのため「担当者には伝えた」ではなく、誰が見ても同じ内容を確認できる仕様書にまとめておくことが重要です。
記事内で紹介する「包装仕様書テンプレート」は、Googleスプレッドシートでコピーして使用できるようにしています。
※「包装仕様書テンプレート」は、内容の改善・修正・更新等のため、予告なく変更する場合があります。
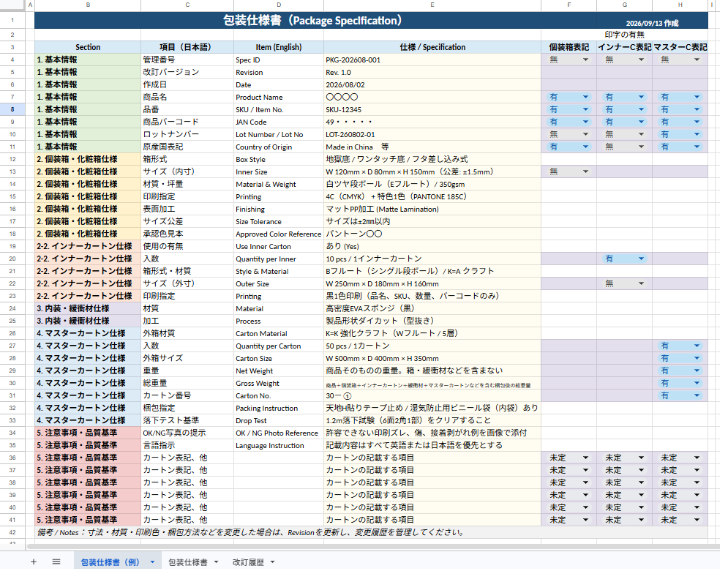
個装箱・インナーカートン・マスターカートンの仕様だけでなく、「どの箱に何を印字するのか」や「Revision(改訂履歴)」まで管理できる形式です。
すでにパッケージの基本仕様が決まっていて、「工場へどのような書面で指示すればよいのか分からない」という方は、テンプレートと照らし合わせながら確認してください。
この記事で分かること
- 中国OEMで使えるパッケージ仕様書の基本的な作り方
- 個装箱インナーカートン・マスターカートンの仕様をどう記載するか
- 商品名・SKU・JANコード・印刷色・サイズ・公差など、仕様書に入れるべき項目
- OK・NG写真や検品基準、梱包方法を工場へ正確に伝える方法
- 仕様変更時のRevision(改訂履歴)の管理方法と、無料テンプレートの活用方法
本記事は著者が実際に中国工場とのOEM交渉を行った経験をもとに執筆しています。
中国OEMパッケージ仕様書とは?作成する3つの理由
結論からいうと、パッケージ仕様書とは、包装に関して工場と合意した内容を一元管理するための資料です。
パッケージを作るには、箱のサイズだけでなく、材質、印刷、表面加工、入数、バーコード、原産国表示、梱包方法など、さまざまな項目を決める必要があります。
問題になるのは、それらの情報が複数の場所に分散してしまうことです。
例えば、
- WeChatで箱サイズを変更した
- メールでPANTONE番号を送った
- 見積書には古い入数が残っている
- サンプル確認時に梱包方法を変更した
という状態になると、どれが最新仕様なのか分からなくなります。
そのため、最終的に合意した内容を仕様書へ集約しておく必要があります。
パッケージ仕様書で管理したい情報は、大きく3つに分けられます。
1つ目が「製造仕様」です。
箱のサイズ、材質、印刷方法、表面加工、緩衝材など、実際にパッケージを製造するための情報です。
2つ目が「表示仕様」です。
商品名、SKU、JANコード、Lot No.、原産国、入数、重量、カートン番号など、「どの箱に何を表示するか」を管理します。
3つ目が「品質・運用仕様」です。
サイズ公差、OK/NG基準、梱包方法、Revisionなど、量産・検品まで同じ品質基準を維持するための情報です。
つまり、パッケージ仕様書は単なる「箱の注文書」ではありません。
工場への製造指示、サンプル確認、量産、検品まで共通して使う管理資料として作成することが重要です。
パッケージだけでなく、商品本体の素材・サイズ・機能・検品基準なども含めて工場へ共有したい場合は、製品全体を管理する「OEM仕様書」も用意しておくと安心です。
詳しい作り方やテンプレートについては、【OEM仕様書の作り方|工場トラブルを防ぐテンプレート付き】で解説しています。
【無料テンプレート】中国OEMパッケージ仕様書の構成と使い方
本記事で紹介する「包装仕様書テンプレート」は、Googleスプレッドシートで管理することを想定しています。
大きく「包装仕様書」と「改訂履歴」の2つのシートで構成します。
テンプレート① 包装仕様書(Package Specification)
ポイントは、パッケージそのものの仕様だけでなく、個装箱・インナーカートン・マスターカートンのどこに情報を印字するかまで管理することです。
例えば「商品名」は3種類すべてに表示する一方、管理番号は工場との管理用なので箱には表示しない、といった区別ができます。
テンプレート② 改訂履歴(Revision History)
もう1つ用意するのが改訂履歴です。
サンプル作成後に箱サイズを変更したり、入数を変更したりすることは珍しくありません。
その際、古い仕様書を単純に上書きするのではなく、「いつ・何を・どのように変更し・誰が承認したか」まで記録します。
この2つをセットで運用することで、仕様の伝達だけでなく変更管理まで行えるようになります。
STEP1|パッケージ仕様書の基本情報を記入する
パッケージ仕様書を作成するときは、最初に「どの商品についての、どのバージョンの仕様書なのか」を特定できる情報を記入します。
商品名だけでは、類似商品やカラー違い、仕様変更前後のファイルを正確に区別できないからです。
例えば、基本情報には以下のような項目を設けます。
管理番号(Spec ID): PKG-202608-001
改訂バージョン(Revision): Rev.1.0
作成日(Date): 2026/08/02
商品名(Product Name): ○○○○
品番(SKU / Item No.): SKU-12345
商品バーコード(JAN Code): 49……
ロット番号(Lot No.): LOT-260802-01
原産国表記(Country of Origin): Made in China
ここで重要なのが、「仕様書で管理する情報」と「実際のパッケージへ印字する情報」を分けることです。
例えばSpec IDやRevisionは工場との管理に必要でも、一般消費者向けの個装箱へ必ず印刷する情報ではありません。
一方、商品名、SKU、JANコード、原産国などは、商品や販売方法によって個装箱への表示が必要になる場合があります。
Lot No.についても、「仕様書には記載するがマスターカートンだけに印字する」という運用が考えられます。
そこで本テンプレートには、
個装箱表記|インナーC表記|マスターC表記
という欄を用意しています。
「有」「無」を入力しておけば、工場側もどこへ印字するのか判断しやすくなります。
つまり基本情報では、単に商品情報を並べるのではなく、「この情報は管理だけに使うのか、それとも実際の箱へ表示するのか」まで決めておくことがポイントです。
STEP2|個装箱・化粧箱の仕様を記入する
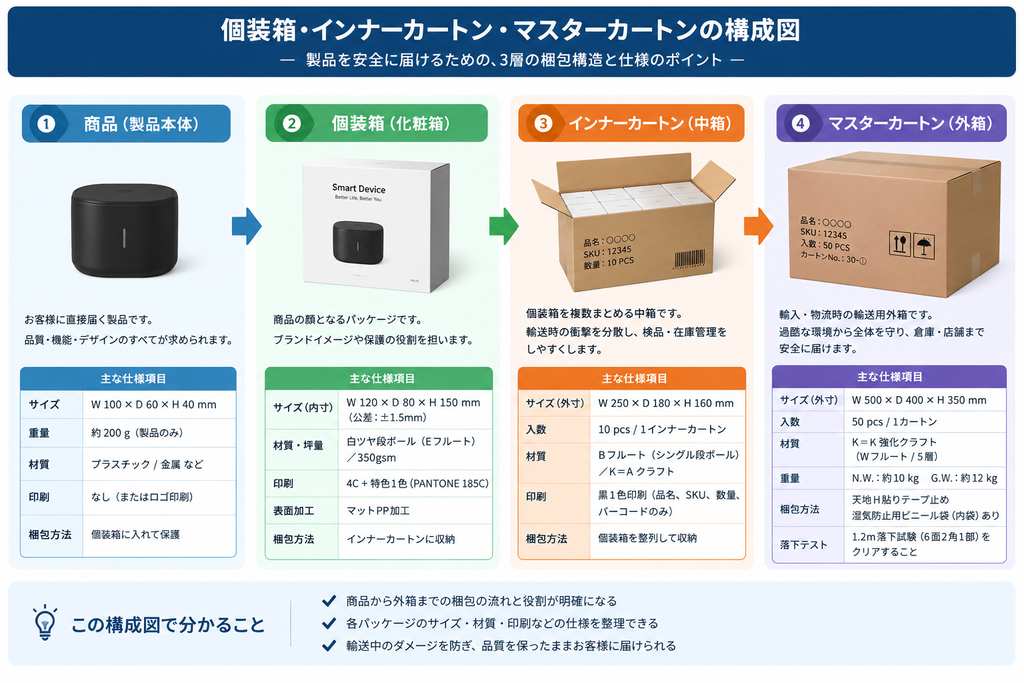
個装箱については、すでに決定した仕様を、工場側が解釈に迷わない形で記載することが重要です。
「このくらいの大きさ」「サンプルと同じ紙」といった曖昧な表現では、量産時の判断を工場側に委ねる部分が増えてしまうためです。
仕様書では、例えば次のように記載します。
箱形式(Box Style): 地獄底 / ワンタッチ底 / フタ差し込み式
サイズ(Inner Size): W 120mm × D 80mm × H 150mm
材質・坪量(Material & Weight): 指定した紙・段ボール仕様
印刷指定(Printing): 4C(CMYK)+特色1色(PANTONE 185C)
表面加工(Finishing): マットPP加工
サイズ公差(Size Tolerance): 指定した許容範囲
承認色見本(Approved Color Reference): 承認済み色見本を指定
特に注意したいのが、サイズの書き方です。
「W120 × D80 × H150」とだけ書くのではなく、「Inner Size(内寸)」なのか「Outer Size(外寸)」なのかを明記します。
同じ120mmでも、内寸と外寸では意味が異なります。
また、公差についても数値だけをテンプレートからコピーするのではなく、商品と箱のクリアランス、材質、箱構造、工場の製造条件などを確認したうえで設定します。
本テンプレートに記載する「±○mm」などの数値はあくまで記入例です。
すべての商品に同じ公差を適用するものではありません。
色についても同様です。
PANTONE番号などで色を指定した場合は、その番号だけで終わらせず、必要に応じて承認済みサンプルや色見本も管理します。
例えば、
Approved Color Reference:2026/08/20承認済みPPサンプル
などと記録しておけば、「どの色を正として量産するのか」を確認しやすくなります。
なお、PANTONEとCMYKの違いやフルート、紙質など、パッケージそのものの選定方法については本記事では深掘りしません。
それらを決定したあと、最終決定事項を仕様書へ固定することがこのSTEPの目的です。
なお、個装箱の材質・厚み・フルート・緩衝材・マスターカートンの強度などは、製品の重量や輸送条件によって適切な仕様が変わります。
「どの材質を選べばよいか」「マスターカートンの強度をどう考えるか」など、パッケージそのものの設計について詳しく知りたい場合は、【中国OEMパッケージ設計完全ガイド|箱・梱包・印刷仕様の決め方】も参考にしてください。
STEP3|インナーカートン・緩衝材の仕様を記入する
インナーカートンを使用する場合は、「使うこと」自体を仕様書に明記したうえで、入数・材質・サイズなどを記載します。
なぜなら、仕様書の空欄は「不要」なのか「未決定」なのか「記入漏れ」なのか判断できないからです。
例えば次のように記載します。
使用の有無(Use Inner Carton): Yes
入数(Quantity per Inner): 10 pcs
箱形式・材質(Style & Material): 指定した段ボール・クラフト仕様
サイズ(Outer Size): W 250mm × D 180mm × H 160mm
印刷指定(Printing): 黒1色、商品名・SKU・数量など
インナーカートンに商品名や数量を表示するのであれば、テンプレートの「インナーC表記」欄も「有」にします。
逆に、インナーカートンを使用しない商品であれば、空欄にするのではなく、
Use Inner Carton:No
と明記しておくほうが安全です。
緩衝材についても同じ考え方です。
例えば、
材質(Material): 高密度EVAスポンジ・黒
加工(Process): 製品形状に合わせてダイカット
というように、材質だけでなく加工方法まで記載します。
必要に応じて、緩衝材の寸法図や製品をセットした状態の写真を添付すると、さらに認識を合わせやすくなります。
重要なのは、「書いていないから分かるだろう」と考えないことです。
使用しないものは「No」「N/A」などと記載し、使用するものは数量・サイズ・加工方法まで明確にすることで、工場側の判断に任せる範囲を減らせます。
STEP4|マスターカートンの仕様・表示内容を記入する
マスターカートンでは、箱そのものの仕様だけでなく、物流・倉庫・検品で必要になる情報までまとめて管理します。
中国工場から商品が出荷された後は、工場担当者以外にもフォワーダー、倉庫、検品担当者など複数の人が商品を扱う可能性があるからです。
仕様書には、例えば次の項目を設けます。
外箱材質(Carton Material): 採用したカートン仕様
入数(Quantity per Carton): 50 pcs
外箱サイズ(Carton Size): W 500mm × D 400mm × H 350mm
正味重量(Net Weight): 商品そのものの重量
総重量(Gross Weight): 梱包後の総重量
カートン番号(Carton No.): C/NO. 1/30 など
梱包指定(Packing Instruction): 指定した封函・防湿方法
ここで混同しやすいのが、Net WeightとGross Weightです。
Net Weight(正味重量)は、基本的に商品そのものの重量です。
一方、Gross Weight(総重量)は、商品に加えて個装箱、インナーカートン、緩衝材、マスターカートンなどを含めた梱包後の重量です。
物流会社や納品先で必要になることがあるため、両者を分けて管理します。
また、複数カートンで出荷する場合はCarton No.(カートン番号)も重要です。
例えば30カートンなら、
C/NO. 1/30
C/NO. 2/30
C/NO. 3/30
……
C/NO. 30/30
のように管理すれば、何箱目なのかを確認できます。
さらに重要なのが、マスターカートンへ実際に何を印字するのかを決めることです。
商品によって異なりますが、
商品名
SKU
Quantity
Lot No.
Country of Origin
Net Weight
Gross Weight
Carton No.
などが候補になります。
本テンプレートでは「マスターC表記」の列を用意しているので、各項目について「有・無」を指定できます。
また「カートン表記、他」という予備欄を設けています。
取引先や倉庫から追加のカートンマークを求められた場合など、新しい表示項目が必要になったときに利用するための欄です。
つまりマスターカートンでは、「どんな箱を使うか」だけでなく「その箱に何を表示し、物流現場でどう識別するか」まで仕様書に落とし込むことが重要です。
STEP5|パッケージのOK/NG基準と梱包方法を記入する
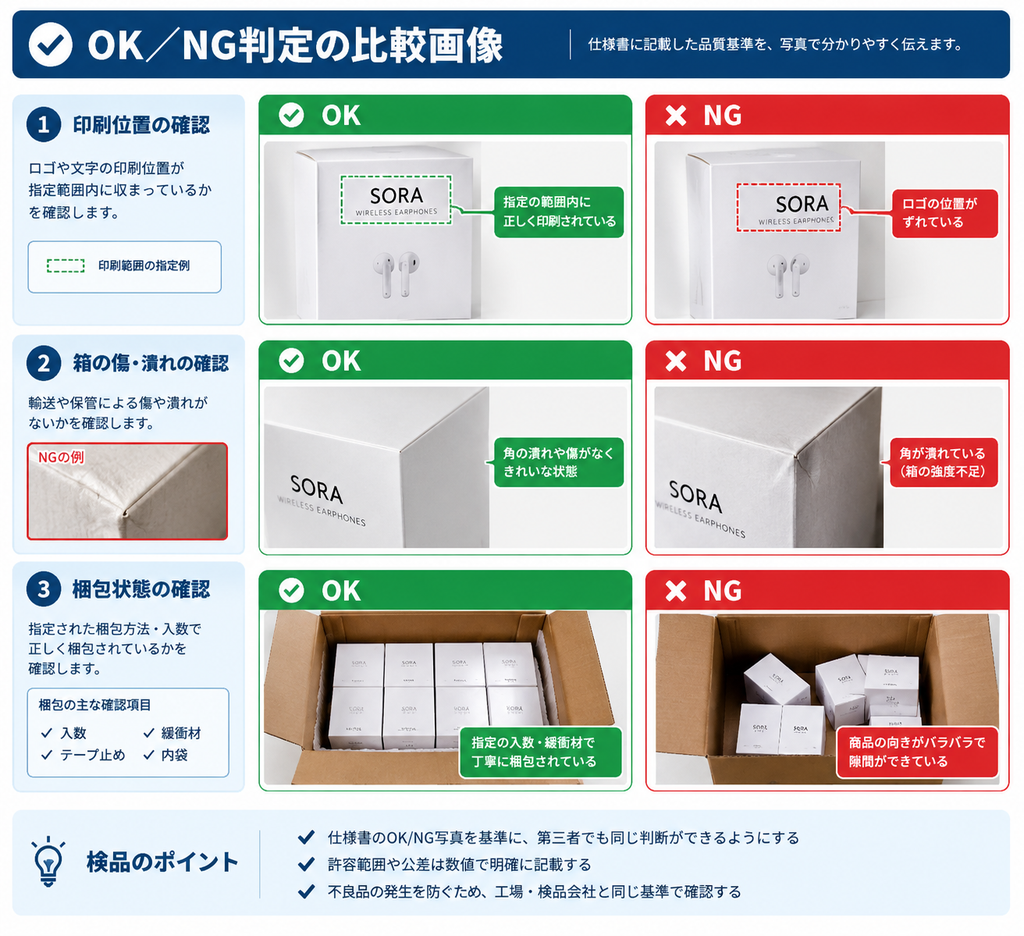
品質について文章だけでは判断が分かれる項目は、写真や図を使ってOK/NG基準を設定することをおすすめします。
「多少のズレはOK」「傷が目立たなければOK」という表現では、人によって判断が変わってしまうからです。
例えば、パッケージでは次のような項目が問題になりやすいです。
- 印刷位置のズレ
- 擦れ・傷
- 角潰れ
- 箱の変形
- 接着不良
- 接着剤のはみ出し
- ラベル位置のズレ
- 印刷色の差
可能であれば、「OK例」と「NG例」の写真を並べて仕様書へ添付します。
例えば、許容できる印刷ズレを緑枠、許容できない状態を赤枠で囲むだけでも、文章だけより伝わりやすくなります。
中国OEMでは、営業担当者だけでなく実際のQC(品質管理)担当者や検品会社にも同じ資料を共有することがあります。
そのため、検品担当者が仕様書を見ただけで合否判断できる状態を目指します。
特に中国工場とのオンライン確認では、「傷がないこと」「色が合っていること」といった曖昧な表現だけでは認識のズレが起こる可能性があります。
試作サンプルの確認項目や判定基準をチェックシートにまとめる方法については、【オンライン品質管理チェックシートで試作サンプルのミスを防ぐ方法】で詳しく解説しています。
梱包方法も同様です。
「しっかりテープを貼る」ではなく、
Packing Instruction:天地H貼り
など、具体的に記載します。
必要であれば写真や図も追加します。
落下試験などを実施する場合も、条件を仕様書に記載します。
ただし、「1.2m」「○面○角」といった条件をすべての商品へ一律に適用するわけではありません。
商品重量、壊れやすさ、梱包形態、輸送環境、販売先・取引先の要求などに応じて、必要な試験方法や条件を決定してください。
テンプレートに数値を入れる場合も、記入例と自社商品の品質基準を混同しないことが重要です。
つまり品質基準は、「きれいに仕上げる」といった抽象的な指示ではなく、第三者が見ても同じOK/NG判断ができる基準まで具体化することがポイントです。
STEP6|Revision(改訂履歴)を管理して古い仕様書を防ぐ
パッケージ仕様を変更した場合は、既存ファイルをそのまま上書きするのではなく、Revision(改訂番号)を更新して変更履歴を残します。
中国OEMでは、最初に決めた仕様がそのまま量産されるとは限りません。
サンプルを確認して、
「個装箱を2mm大きくする」
「1カートン50個から40個に変更する」
「バーコード位置を変更する」
といった修正が入ることがあります。
このとき怖いのは、新しい仕様を作ることではなく、古い仕様と新しい仕様が同時に存在することです。
そこで、本テンプレートでは別シートに改訂履歴を設けます。
管理する項目は、
Revision(改訂番号)
Date(改訂日)
Changed Item(変更項目)
Change Details(変更内容)
Approved By(工場承認者)
です。
初版なら、
Revision:Rev.1.0
Date:2026/08/02
Changed Item:Initial Issue
Change Details:初版作成 / Initial Release
とします。
その後、例えばマスターカートンの入数を50個から40個へ変更したなら、
Revision:Rev.1.1
Date:2026/09/13
Changed Item:Quantity per Carton
Change Details:50 pcs → 40 pcs
Approved By:工場承認担当者
という形で履歴を残します。
変更前の内容と変更後の内容が分かるようにすることがポイントです。
また、Revisionを更新したら、新しい仕様書を送るだけでなく、工場側に最新版を確認してもらい、承認者を記録する運用をおすすめします。
チャット上で「OK」と言われただけでは、後から誰が何を承認したのか追えなくなることがあるためです。
ファイル名についても、
Package_Spec_SKU12345_Rev1.1
など、商品とRevisionを識別できる名前にすると管理しやすくなります。
そして量産前には、
「今回の量産で使用する最新版はRev.1.1」
と工場側と再確認します。
仕様書を作る目的は資料をきれいに整えることではありません。
古い情報で製造されることを防ぎ、工場と自社が常に同じ最新版を見ている状態を作ることがRevision管理の目的です。
工場へパッケージ仕様書を渡す前の最終チェックリスト
仕様書が完成したら、そのまま送信するのではなく、工場側の立場になって「この資料だけで判断できるか」を最終確認します。
特に確認しておきたいのは次の項目です。
- 商品名・SKU・Spec IDが正しいか
- Revisionが最新版になっているか
- 内寸と外寸を明記しているか
- mm、g、kgなどの単位が明確か
- 必要な公差を設定しているか
- 印刷色・承認色見本が分かるか
- 個装箱・インナー・マスターの表示内容を区別したか
- 1インナー・1カートン当たりの入数が分かるか
- Net WeightとGross Weightを区別したか
- Carton No.のルールを決めたか
- 梱包方法が分かるか
- OK/NG写真や品質基準を添付したか
- 変更履歴を残したか
- 工場側の承認者を確認したか
特に気を付けたいのが空欄です。
空欄には「なし」「未決定」「記入漏れ」という複数の意味が生まれます。
不要な項目であれば「N/A」「No」などを記載し、まだ決まっていない項目なら「TBD(未定)」など、状態を区別しておくと認識ズレを減らせます。
そして、「仕様書を工場へ送信した=仕様確定」ではありません。
工場側に内容を確認してもらい、不明点を解消し、最終版を承認してもらうところまでを一連の作業として管理しましょう。
よくある質問???
パッケージ仕様書は英語と中国語のどちらで作成すればいい?
工場側の担当者が正確に理解できる言語で作成することが重要です。
中国工場だから必ず中国語でなければならないわけでも、英語なら必ず伝わるわけでもありません。
担当者によって対応できる言語が異なるため、事前に確認しましょう。
本記事のテンプレートでは、日本語の項目名に加えて「Product Name」「Revision」「Quantity per Carton」など英語を併記しています。
図面、数値、写真も積極的に使い、翻訳だけに依存しない仕様書にすると伝わりやすくなります。
小ロットの中国OEMでもパッケージ仕様書は必要?
小ロットでも簡易版を含め、仕様を書面に残しておくことをおすすめします。
発注数量が少なくても、サイズ、印刷、表示内容などについて認識ズレが起きる可能性はあります。
すべての項目を埋める必要がない案件でも、商品名、SKU、箱サイズ、印刷、入数、表示内容、Revisionなど、必要な項目に絞って管理するとよいでしょう。
中国OEM工場から仕様変更を提案されたらどうする?
変更内容を確認し、採用する場合は仕様書とRevisionを更新します。
例えば「このサイズでは製造しにくいので2mm変更したい」と提案された場合、チャット上で「OK」と返して終わらせるのではなく、仕様書側の寸法も変更します。
必要に応じて再サンプルを確認し、
変更 → 仕様書更新 → サンプル確認 → 承認 → 量産
の順で進めると管理しやすくなります。
個装箱・インナーカートン・マスターカートンに同じ情報を印字する?
必ずしも同じにする必要はありません。
例えばJANコードは個装箱、Lot No.やCarton No.はマスターカートンだけ、といった運用も考えられます。
だからこそ、本テンプレートでは各項目について、
個装箱表記|インナーC表記|マスターC表記
を分けています。
商品や納品先の条件に合わせて必要な表示内容を決めてください。
パッケージの材質やフルートが未決定でも仕様書を作れる?
先にパッケージの基本仕様を決めてから、仕様書へ落とし込みます。
本記事は「どの箱・材質を選ぶべきか」ではなく、決定したパッケージ仕様をどのように書面化し、工場と共有・管理するかを解説する記事です。
箱の構造、段ボール、印刷、PANTONEなどをまだ決めていない場合は、先にパッケージ設計を行い、決定後に本テンプレートへ入力してください。
まとめ|パッケージ仕様書は量産まで更新して使う
中国OEMの「包装仕様書テンプレート」は、決定した包装仕様を工場と共有し、量産・検品まで同じ基準で管理するための資料です。
パッケージには、箱サイズや材質だけでなく、印刷色、商品名、SKU、JANコード、入数、重量、カートン番号、梱包方法、OK/NG基準など、多くの情報があります。
これらをメールやチャットだけで管理すると、変更のたびに情報が分散し、どれが最新版なのか分からなくなる可能性があります。
そこで、
基本情報 → 個装箱 → インナーカートン → 緩衝材 → マスターカートン → 品質基準 → Revision
という順番で情報を一元管理します。
さらに、個装箱・インナーカートン・マスターカートンの「どこに何を印字するか」まで決めておけば、包装・物流段階での認識ズレも防ぎやすくなります。
そして仕様変更が発生したら、古い仕様書を単純に上書きするのではなく、Revisionを更新し、変更内容と工場側の承認者を記録してください。
パッケージ仕様書は、工場へ一度送って終わりにする資料ではありません。
サンプル確認、仕様変更、量産、検品まで更新しながら使う「共通の基準書」として運用することが重要です。
本記事で紹介したGoogleスプレッドシート版の「パッケージ仕様書テンプレート」は、コピーして自社の商品に合わせて編集できます。
最初からすべての項目を使う必要はありません。
自社商品に必要な項目を残し、不要な項目はN/A、未決定の項目はTBDなどと明確にしたうえで、工場と一緒に最新版を管理していきましょう。
参考文献・引用元
- Google Search Central
- ISTA(International Safe Transit Association)|Test Procedures
- FEFCO(European Federation of Corrugated Board Manufacturers)|Corrugated board production
- GS1 Japan|GTIN(商品識別コード)
- Pantone|Pantone Color Systems Explained
著者プロフィール
著者:中国OEM実務者
中国OEM・輸入ビジネスの実務経験10年以上。
中国OEM工場の現地訪問経験(約20社)。
OEM商品の企画・製造の交渉に従事。
中国工場とのオンライン商談、MOQ交渉、輸入原価計算、品質管理などの実務を経験。
現場で得た知見をもとに、中国OEMや輸入ビジネスに関する実践的な情報を発信しています。
コメント